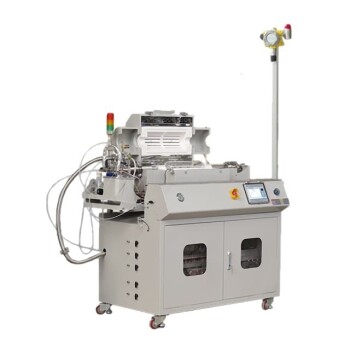
La sélection du matériau adapté à la fabrication additive métallique hybride repose sur deux facteurs décisifs : prévoir son comportement sous l'effet d'une chaleur intense et planifier dès le départ sa réhabilitation thermique. Votre matériau doit non seulement être soudable pendant la phase d'impression additive, mais aussi être suffisamment stable structurellement pour supporter l'usinage soustractif ultérieur sans se déformer. Le « secret » essentiel est que le processus ne s'achève pas sur le plateau de fabrication ; un traitement thermique de post-traitement conçu avec précision constitue le lien indispensable entre une pièce imprimée brute et contrainte et un composant de haute performance et de haute précision.
Le défi central ne consiste pas uniquement à faire fondre le métal, mais à gérer le chaos interne que cette opération crée. Le succès de la fabrication additive hybride dépend de la sélection d'un alliage dont les propriétés thermiques conviennent à la fois au dépôt et à la découpe, puis de la neutralisation des contraintes résiduelles inévitables grâce à un cycle de traitement thermique méticuleusement contrôlé dans un four haute température. Cette séquence transforme une forme quasi nette fragile et instable en une pièce fiable et essentielle pour des applications aérospatiales ou médicales.
Sélection des matériaux guidée par la conception
Le choix de votre matériau détermine toutes les décisions en aval. Dans un procédé hybride, vous ne sélectionnez pas seulement un métal pour ses propriétés finales ; vous choisissez un partenaire pour une chorégraphie complexe de chauffage, de refroidissement et de découpe. Cette sélection doit s'appuyer sur une compréhension approfondie de la physique thermique.
L'importance centrale des propriétés thermiques
Le point de fusion et la conductivité thermique sont vos principaux paramètres de conception. Les alliages à forte conductivité thermique, comme certaines nuances d'aluminium ou de cuivre, évacuent rapidement la chaleur du bain de fusion. Cela peut entraîner des défauts de manque de fusion pendant l'étape additive.
À l'inverse, les matériaux à faible conductivité thermique, comme le titane ou l'Inconel, retiennent la chaleur. Cette caractéristique favorise l'adhésion entre les couches, mais augmente considérablement le risque d'accumulation de contraintes résiduelles. Vous devez concevoir la géométrie de la pièce en tenant compte de cette rétention intense et localisée de la chaleur dès la phase initiale de conception CAO.
Concevoir un matériau destiné à un double procédé
Le matériau choisi doit être compatible à la fois avec l'impression basée sur laser et avec les outils de coupe physiques. Un matériau parfaitement imprimable peut être un véritable cauchemar à usiner.
Les superalliages à base de nickel, par exemple, s'écrouissent facilement pendant l'usinage CNC. Si votre étape soustractive suit l'étape additive, vous devez spécifier au préalable une microstructure recuite. L'étape de traitement thermique de post-traitement vous permet de réinitialiser la dureté du matériau, afin de garantir la précision des dernières passes de coupe et d'éviter de casser des outils coûteux.
Anticiper la déformation dès le départ
Les cycles thermiques rapides créent un champ de forces internes au sein de la pièce. Votre conception doit compenser consciemment la déformation attendue.
Le retrait irrégulier est une loi de la physique, et non une erreur de machine. Le centre d'un bossage épais refroidira plus lentement qu'une paroi fine adjacente, ce qui créera un gradient de contraintes. En sélectionnant un alliage présentant un coefficient de dilatation thermique prévisible et en modélisant le processus, vous pouvez utiliser le traitement thermique ultérieur, en particulier un cycle de détente des contraintes, pour permettre à la pièce de se détendre de manière contrôlée, plutôt que de sortir des tolérances pendant l'usinage.
Le processus thermique indispensable
Le traitement thermique de post-traitement n'est pas une simple étape générique de « cuisson et refroidissement ». Il s'agit d'une intervention métallurgique précisément définie, exécutée dans un four haute température afin de déconstruire l'historique problématique de la pièce imprimée et d'en créer une nouvelle, homogène.
Le rôle essentiel d'un four à atmosphère contrôlée
Le type de four est aussi important que le profil de température. Il est impossible d'obtenir des résultats de qualité aérospatiale avec un four à l'air libre.
Les fours sous atmosphère contrôlée et sous vide sont essentiels, et non facultatifs. Pour les métaux réactifs comme le titane, même des traces d'oxygène à haute température provoquent la formation d'une couche alpha, une couche superficielle fragile et riche en oxygène qui détériore les propriétés mécaniques. Un four sous vide ou à atmosphère d'argon de haute pureté protège activement le composant imprimé contre l'oxydation, préservant son intégrité chimique pendant la restauration de sa microstructure.
Procédures courantes de traitement thermique
La recette thermique choisie dépend de l'alliage et de l'état final souhaité. Cette étape rend directement possible le caractère « hybride » de la fabrication hybride en rendant la pièce usinable.
La détente des contraintes constitue la première étape fondamentale. En chauffant la pièce à une température modérée et en la maintenant à cette température, vous permettez aux contraintes thermiques résiduelles issues de l'impression de se dissiper sans modifier significativement la microstructure globale. Il s'agit de la principale méthode pour prévenir la déformation pendant les opérations CNC ultérieures.
Le recuit est une réinitialisation microstructurale complète. Ce processus élimine la structure de grains colonnaire et anisotrope de la pièce à l'état imprimé. Il crée une nouvelle structure de grains uniforme et plus douce, idéale pour maximiser l'usinabilité et restaurer l'isotropie des propriétés mécaniques.
Homogénéisation et usinabilité
L'étape thermique constitue le lien entre un état fragile et contraint et un état stable et usinable. Elle alimente directement la phase soustractive du flux de travail.
Une pièce traitée thermiquement et homogénéisée se comporte de manière prévisible sous un outil de coupe. Le processus de recuit élimine les zones dures susceptibles de provoquer des vibrations de l'outil ainsi que les zones d'écrouissage pouvant détruire une arête de coupe. Les opérations finales de fraisage et de tournage de précision peuvent ainsi atteindre les tolérances dimensionnelles strictes et l'état de surface requis sans générer une nouvelle série de contraintes internes.
Comprendre les compromis
Objectivement, l'intégration d'un traitement thermique de précision représente un investissement important. La reconnaissance des difficultés vous permet d'élaborer un dossier commercial plus solide et une ligne de production plus fiable.
- Coût et délai de production : L'exploitation de fours sous vide haute température nécessite d'importants investissements. Le cycle de plusieurs heures constitue un goulot d'étranglement. Le compromis est clair : vous retardez le débit de production et augmentez le coût par pièce afin de garantir l'intégrité structurelle, une exigence incontournable pour les applications certifiées.
- Risque de traitement excessif : L'idée selon laquelle « plus est mieux » peut détruire un composant. Un traitement thermique excessif peut provoquer une croissance indésirable des grains et affaiblir considérablement l'alliage. L'objectif est de cibler une norme ASTM spécifique pour le traitement thermique, et non de simplement « chauffer jusqu'à cuisson complète ».
- Déformation géométrique pendant la montée en température : Le processus même destiné à détendre les contraintes peut provoquer un affaissement si la pièce n'est pas correctement soutenue dans le four. Le fluage à haute température est bien réel ; les montages du four doivent être conçus pour maintenir la pièce dans son état le plus vulnérable, faute de quoi vous risquez d'obtenir un presse-papiers parfaitement traité thermiquement, mais irrémédiablement déformé.
Faire le bon choix en fonction de votre objectif
Votre stratégie finale doit aligner le matériau, le traitement thermique et la séquence d'usinage sur votre objectif ultime pour le composant.
- Si votre priorité est de maximiser la précision dimensionnelle : Commencez par un cycle de détente des contraintes dans un four à atmosphère contrôlée afin de neutraliser les forces les plus importantes, effectuez ensuite l'usinage d'ébauche, puis terminez par un léger recuit de détente pour stabiliser la pièce avant la coupe finale avec finition miroir.
- Si votre priorité est d'optimiser les performances mécaniques : Concevez un cycle complet de traitement de mise en solution et de vieillissement. Utilisez un four sous vide pour éviter la dégradation de la surface et transformer la microstructure anisotrope à l'état imprimé en un état entièrement homogène et à haute résistance avant tout usinage final léger.
- Si votre priorité est l'usinabilité et la durée de vie des outils : Privilégiez un processus de recuit complet immédiatement après l'impression. Ramenez le métal à son état le plus doux et le plus ductile afin de permettre des opérations soustractives agressives à grande vitesse sans risque d'écrouissage ni de défaillance catastrophique de l'outil.
Maîtriser la fabrication hybride signifie considérer le parcours thermique du matériau non pas comme un obstacle, mais comme un paramètre de conception fondamental que vous contrôlez depuis le modèle CAO jusqu'au cycle final dans le four haute température.
Tableau récapitulatif :
| Étape / Considération | Processus et paramètres clés | Objectif principal et avantage |
|---|---|---|
| Sélection des matériaux | Analyser le point de fusion et la conductivité thermique | Prévient les défauts de manque de fusion et la rétention excessive de chaleur |
| Détente des contraintes | Chauffage contrôlé dans un four haute température | Dissipe les contraintes thermiques internes et empêche la déformation de la pièce pendant l'usinage CNC |
| Recuit et homogénéisation | Réinitialisation thermique complète vers une structure de grains uniforme | Restaure la ductilité et l'usinabilité ; élimine les zones d'écrouissage |
| Environnement contrôlé | Traitement sous vide ou sous atmosphère d'argon | Prévient l'oxydation et la formation d'une couche alpha dans les alliages réactifs (titane, Inconel) |
Maximisez la précision de votre flux de travail de fabrication additive métallique hybride avec KINTEK
Ne laissez pas les contraintes résiduelles ou l'oxydation détériorer vos pièces métalliques imprimées à forte valeur ajoutée. KINTEK est spécialisé dans les équipements de laboratoire avancés et les technologies de fours haute température, et propose une gamme complète de fours sous vide, à atmosphère contrôlée, à moufle, tubulaires et de traitement thermique personnalisés, conçus spécifiquement pour la métallurgie haute performance.
Que vous traitiez du titane réactif pour l'aérospatiale ou des superalliages pour des applications médicales, nos solutions de fours entièrement personnalisables offrent un contrôle thermique précis afin d'éliminer les déformations, d'optimiser l'usinabilité et d'obtenir une résistance supérieure des matériaux.
Produits associés
- Four à atmosphère contrôlée d'azote inerte 1200℃
- 1400℃ Four à atmosphère contrôlée d'azote inerte
- 1700℃ Four à atmosphère contrôlée d'azote inerte
- Four à atmosphère contrôlée à bande maillée Four à atmosphère inerte à l'azote
- Four à atmosphère inerte contrôlée d'azote et d'hydrogène
Les gens demandent aussi
- Quelles sont les conditions de four à atmosphère contrôlée requises pour le frittage de pièces compactes en alliage de cuivre issues de la métallurgie des poudres ? Configuration idéale
- Comment l'introduction de gaz réactifs dans un four à atmosphère contrôlée affecte-t-elle la densification et le grossissement des grains des céramiques ?
- Quels facteurs doivent être pris en compte lors du choix d'un four à atmosphère contrôlée ? Assurez des performances optimales pour vos matériaux
- Comment les couches d'oxyde de surface sur les poudres céramiques comme le nitrure de silicium affectent-elles le frittage ? Maîtriser le contrôle de l'atmosphère
- Pourquoi un écoulement d'atmosphère uniforme est-il important dans un four à atmosphère contrôlée ? Assurer des résultats constants et éviter des défaillances coûteuses