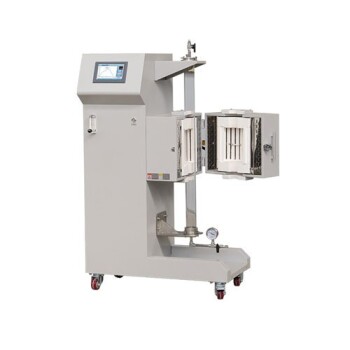
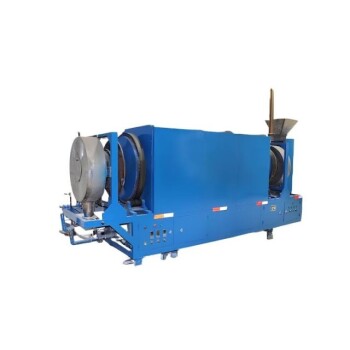
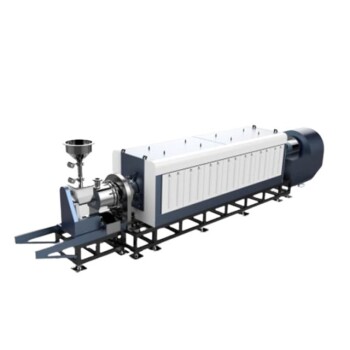
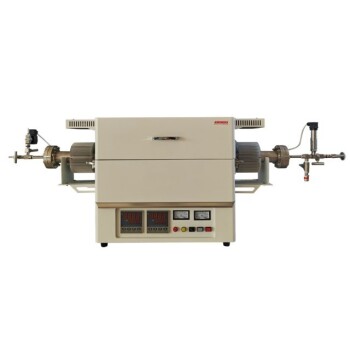
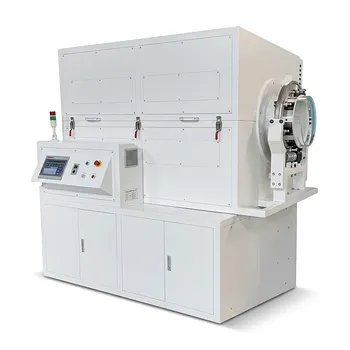
Le four rotatif haute température est le maillon thermique essentiel d’une ligne automatisée de forgeage de poudres. Sa fonction principale consiste à préchauffer en continu les préformes métalliques en poudre pré-frittées jusqu’à une température précise de déformation à chaud — comprise entre 850 °C et 1150 °C — immédiatement avant leur introduction dans la presse de forgeage. La conception à sole rotative assure une exposition thermique uniforme dans tout le volume de chaque préforme, une étape essentielle qui permet une densification homogène avec un écoulement latéral minimal du métal.
Atteindre une densité complète lors du forgeage de poudres dépend non seulement de la force de la presse, mais aussi de la fourniture d’une préforme thermiquement homogène dont l’écoulement est prévisible. Le four rotatif fait le lien entre le frittage et le forgeage en créant ce profil de température précis et uniforme, permettant d’obtenir une forme quasi nette et des propriétés mécaniques fiables.
Comprendre le rôle dans la séquence de production
Avant qu’une préforme en poudre compactée puisse être forgée pour devenir un composant à haute résistance, elle doit suivre un processus thermique soigneusement orchestré. Le four rotatif occupe la position la plus critique de cette séquence.
Du comprimé à l’état cru à la forme quasi nette
Le processus commence par un four d’évaporation du lubrifiant, qui élimine par combustion les lubrifiants de compactage du comprimé à l’état cru. Cela évite toute contamination et la formation de vides ultérieurement. La préforme entre ensuite dans le four rotatif haute température pour l’étape critique de préchauffage. Après avoir atteint la température cible, des manipulateurs robotisés la transfèrent directement dans des matrices chauffées (200–300 °C) pour le forgeage.
La fenêtre critique de préchauffage (850–1150 °C)
Il ne s’agit pas simplement d’amollir le métal. Le chauffage dans la plage de 850–1150 °C active le comportement de déformation à chaud du matériau, réduisant la contrainte d’écoulement et permettant une densification complète sous des pressions de forgeage relativement faibles. Un fonctionnement en dessous de cette plage risquerait de provoquer des fissures ou une élimination incomplète des pores ; la dépasser pourrait entraîner un grossissement des grains ou une dégradation de surface, même sous atmosphère protectrice.
Pourquoi un chauffage uniforme est non négociable
Une préforme présentant des gradients de température se forgera de manière inégale, ce qui peut entraîner une déformation, des contraintes résiduelles ou une densité non uniforme. La conception fondamentale du four rotatif vise précisément à éliminer ce risque.
L’avantage de la sole rotative
La sole rotative fait lentement passer chaque pièce à travers un champ de chaleur rayonnante ou résistive soigneusement contrôlé. Ce mouvement constant élimine les points chauds statiques et garantit que chaque point de la pièce — surface et cœur — reçoit la même dose thermique intégrée. C’est la différence entre cuire du pain dans un four à convection et le passer aléatoirement au-dessus d’une flamme.
Permettre un forgeage à faible écoulement latéral
Lorsque la température est uniforme dans toute la préforme, le métal s’écoule de manière régulière dans la matrice. La pièce peut ainsi se densifier presque entièrement par compression axiale, sans nécessiter une redistribution excessive du matériau. Résultat : un écoulement latéral minimal, une usure réduite des matrices et des pièces qui restent beaucoup plus proches de leur forme nette finale dès leur sortie de la presse.
Comprendre les compromis
Aucune technologie de chauffage n’est universellement supérieure. Bien que le four rotatif excelle en matière d’uniformité, il implique ses propres considérations pratiques par rapport à des solutions alternatives telles que les unités de chauffage par induction, souvent présentes sur les mêmes lignes.
Four rotatif contre chauffage par induction
Le chauffage par induction est rapide et compact, ce qui le rend attrayant pour la production en grande série de pièces simples et symétriques. Cependant, il peut éprouver des difficultés à chauffer uniformément des formes complexes et nécessite une conception soignée des bobines. Le four rotatif, en revanche, fournit un chauffage en volume intrinsèquement uniforme, quelle que soit la géométrie de la pièce, mais il occupe généralement une emprise au sol plus importante, présente un temps de montée en température plus long et peut nécessiter une couverture plus étendue par une atmosphère protectrice pour éviter l’oxydation.
Contraintes liées au temps de cycle et au débit
L’inertie thermique de la sole rotative peut être une arme à double tranchant. Bien qu’elle garantisse la constance, ses temps de montée et de descente en température sont plus longs que ceux des systèmes à induction. Elle convient donc parfaitement aux lignes dédiées et continues produisant une famille de pièces stable, mais elle est moins flexible pour les changements rapides de série ou les productions spéciales en petites quantités.
Faire le bon choix en fonction de votre objectif
La décision d’utiliser un four rotatif — et la manière de l’intégrer — doit être guidée par les exigences spécifiques de performance et de production de vos pièces.
- Si votre priorité est d’atteindre la densité et la régularité dimensionnelle les plus élevées pour des pièces complexes à forme quasi nette : Le chauffage uniforme en volume du four rotatif constitue votre exigence de base. Privilégiez la surveillance pyrométrique et une atmosphère inerte étroitement contrôlée.
- Si votre priorité est de maximiser la vitesse de production pour des préformes plus simples et symétriques : Envisagez une étape de chauffage par induction à haute capacité, mais validez d’abord son uniformité pour votre géométrie spécifique.
- Si votre priorité est de disposer d’une ligne flexible capable de traiter plusieurs familles de pièces : Évaluez le temps de changement de série prolongé du four rotatif par rapport à sa stabilité de processus. Une approche hybride — utilisant un four rotatif pour les pièces complexes à forte valeur ajoutée — peut offrir le meilleur équilibre.
La bonne étape thermique ne se contente pas de chauffer le métal ; elle réduit les risques dans l’ensemble de votre processus de densification, transformant une pièce poreuse à l’état cru en une pièce forgée prévisible et fiable.
Tableau récapitulatif :
| Caractéristique / Aspect | Rôle du four rotatif | Impact sur le processus de forgeage |
|---|---|---|
| Cible de préchauffage | Chauffage continu de 850 °C à 1150 °C | Active la déformation à chaud et élimine les fissures |
| Uniformité thermique | La sole rotative élimine les points chauds statiques | Assure un écoulement régulier du métal et une densité complète |
| Polyvalence géométrique | Chauffage en volume indépendant de la symétrie de la pièce | Permet d’obtenir une forme quasi nette pour les préformes complexes |
| Contrôle de l’atmosphère | Couverture par une atmosphère inerte protectrice | Évite l’oxydation et préserve l’intégrité de la surface |
Optimisez votre ligne de production avec les solutions avancées de traitement thermique de KINTEK. KINTEK est spécialisé dans les équipements de laboratoire haute performance et les fours haute température — notamment les fours rotatifs, à moufle, tubulaires, sous vide, CVD, à atmosphère contrôlée et de fusion par induction — tous entièrement personnalisables pour répondre à vos exigences métallurgiques précises. Obtenez une uniformité thermique supérieure, réduisez les taux de défauts et maximisez la densité de vos composants. Contactez-nous dès aujourd’hui pour discuter de vos besoins en matière de fours personnalisés avec notre équipe d’ingénieurs !
Produits associés
- Four de laboratoire tubulaire haute température 1400°C avec tube en alumine
- Four de laboratoire tubulaire à haute température 1700℃ avec tube en alumine
- 1800℃ Four à moufle à haute température pour laboratoire
- 1700℃ Four à moufle à haute température pour laboratoire
- Four à Moufle 1200℃ pour Laboratoire
Les gens demandent aussi
- Comment la fusion de zone dans les fours tubulaires permet-elle de synthétiser des micro-fils de bismuth ? Maîtrisez la croissance thermoélectrique monocristalline
- Comment utilise-t-on les fours tubulaires à haute température pour mesurer les coefficients de diffusion selon la loi de Fick ? Maîtriser le recuit de précision
- Comment les fours tubulaires de laboratoire à haute température assurent-ils la stabilité environnementale ? Conseils de réduction thermique de précision
- Comment les fours tubulaires de laboratoire à haute température sont-ils utilisés dans les traitements thermiques d'homogénéisation sous vide à long terme pour les échantillons intermétalliques ?
- Comment les fours tubulaires à haute température sont-ils appliqués dans le test des membranes en alliage sur support céramique ? Perspectives