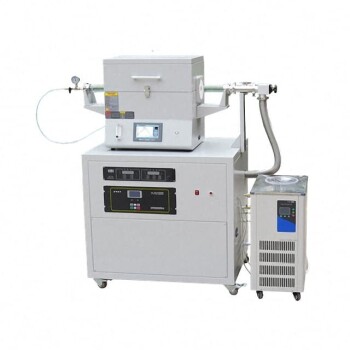
L'optimisation fondamentale repose sur un historique thermique contrôlé et l'intégrité de l'atmosphère. Le traitement thermique post-processus dans des fours sous atmosphère ou sous vide transforme la microstructure grossière, contrainte et anisotrope des pièces métalliques issues de la fabrication par dépôt d'énergie dirigée (DED) en un système de matériau raffiné, sans contrainte et isotrope. En gérant précisément le chauffage, le maintien en température et le refroidissement dans un environnement scellé, ces fours dissolvent les phases indésirables, libèrent les contraintes thermiques emprisonnées et empêchent la contamination de surface nocive, ce qui se traduit directement par une résistance, une ductilité et une résistance à la fatigue améliorées.
Les pièces DED imprimées souffrent de déformations internes et de microstructures fragiles causées par une fusion rapide et localisée. Un four de post-traitement résout ce problème en effectuant trois actions critiques et simultanées : le relâchement des contraintes résiduelles pour éviter la distorsion et la fissuration, l'homogénéisation de la microstructure pour effacer les points faibles anisotropes, et dans le cas du vide, le dégazage et la densification du métal pour éliminer la fragilisation et la porosité. Le choix entre une atmosphère inerte et un vide définit la pureté et le niveau de performance ultime du composant.
Le problème des pièces brutes : pourquoi les pièces DED ont besoin du four
Le post-traitement n'est pas une finition superficielle ; c'est une thérapie corrective pour les défauts inhérents au processus DED. Les gradients de température extrêmes créent un état de matériau fondamentalement instable et mécaniquement compromis.
L'origine des contraintes résiduelles destructrices
Le laser ou le faisceau d'électrons haute puissance crée un minuscule bain de fusion surchauffé. Lorsque ce bain refroidit et se solidifie rapidement, il se contracte contre les couches plus froides déposées précédemment. Cette séquence verrouille de puissantes contraintes internes de traction et de compression dans la pièce, ce qui peut entraîner un gauchissement géométrique ou une défaillance prématurée sous charge.
Anisotropie et faiblesse microstructurale
La stratification directionnelle du DED crée des grains colonnaires qui croissent le long de la direction de construction. Ces grains allongés entraînent des propriétés mécaniques anisotropes, ce qui signifie que la pièce aura une ductilité et une ténacité à la rupture plus faibles lorsqu'elle est sollicitée perpendiculairement à la direction de construction. Une microstructure chaotique et non uniforme contient également souvent des phases fragiles et indésirables.
Les mécanismes d'optimisation des propriétés mécaniques
Le four réingénierise le matériau de l'intérieur vers l'extérieur. Il ne s'agit pas seulement d'appliquer de la chaleur ; il s'agit d'appliquer une recette thermique méticuleusement contrôlée dans un environnement protecteur qui permet des changements physiques et chimiques spécifiques.
Processus I : Relaxation de la matrice avec relâchement contrôlé des contraintes
Le four élève la température de la pièce jusqu'à un point spécifique en dessous de sa plage de transformation critique, puis la maintient et la refroidit lentement. Cela permet au réseau cristallin du métal de se reconfigurer par diffusion atomique, "déverrouillant" efficacement les contraintes internes sans modifier la géométrie globale de la pièce. L'environnement contrôlé garantit qu'aucune oxydation ou calaminage de surface ne se produit pendant cette relaxation critique, préservant la stabilité dimensionnelle pour les composants à tolérance serrée comme les engrenages ou les roulements.
Processus II : Ingénierie de la résistance isotrope par recristallisation
À des températures de recuit plus élevées, les grains allongés et contraints issus du processus DED sont remplacés par un nouvel ensemble de grains uniformes et équiaxes grâce à un processus de restauration, de recristallisation et de croissance des grains. Cela efface le comportement anisotrope, produisant une pièce avec des propriétés mécaniques uniformes dans toutes les directions. Le contrôle précis de la température du four est ici non négociable ; il dicte la taille finale des grains, qui est le levier principal pour équilibrer la résistance et la ténacité.
Processus III : Densification et purification chimique spécifiques au vide
C'est là qu'un four sous vide surpasse une atmosphère inerte standard. Le vide crée un environnement à pression négative qui déclenche deux transformations critiques :
- Densification induite par la chaleur : Le maintien à haute température permet une liaison par diffusion à travers les vides internes et la micro-porosité, augmentant considérablement la densité du matériau. Cela améliore directement la résistance à la traction, la dureté et la résistance à la fatigue.
- Dégazage sous vide : Le vide extrait efficacement les gaz dissous, en particulier l'hydrogène, du réseau métallique solide. En éliminant les sources de fragilisation par l'hydrogène, le processus améliore fondamentalement la plasticité, la ténacité et la résistance à la fatigue du matériau—un avantage qu'une atmosphère inerte seule ne peut offrir.
Comprendre les compromis : atmosphère inerte vs vide
Le choix de l'environnement du four est une décision stratégique qui équilibre les coûts, les performances et les exigences métallurgiques.
L'interaction pureté-surface
Une atmosphère de gaz inerte utilisant de l'argon ou de l'azote protège les alliages réactifs comme le titane de l'oxydation. Cependant, des traces d'impuretés dans le gaz ou des fuites mineures peuvent encore provoquer la formation d'une couche alpha ou une légère décoloration, ce qui peut nécessiter un retrait secondaire. Un vide, à l'inverse, offre le plus haut niveau d'inertie chimique, laissant une finition de surface parfaitement propre et brillante grâce à l'effet de dégazage.
Coût, complexité et géométrie de la pièce
Les fours sous vide représentent un investissement en capital plus élevé et nécessitent des temps de cycle plus longs pour la mise sous vide et le chauffage par rayonnement seul. Pour les aciers de structure simples où la finition de surface est secondaire, un four à atmosphère contrôlée offre un débit plus économique et plus rapide. Pour les pièces critiques comme le titane aérospatial ou les implants médicaux en cobalt-chrome, la propreté supérieure et l'intégrité structurelle offertes par un four sous vide sont obligatoires.
Faire le bon choix pour votre objectif
Votre stratégie de traitement thermique post-processus doit s'aligner directement sur les exigences d'application finale du composant.
- Si votre objectif principal est une durée de vie en fatigue et une ténacité maximales : Un four sous vide est non négociable. La combinaison d'un dégazage interne profond pour éliminer la fragilisation par l'hydrogène et d'une densification pour fermer la porosité régit directement la capacité d'une pièce à résister aux charges cycliques sans amorce de fissure.
- Si votre objectif principal est d'éliminer la distorsion et de corriger l'anisotropie : Les fours à atmosphère inerte et sous vide peuvent y parvenir grâce à des cycles précis de relâchement des contraintes et de recuit. La clé est la capacité du four à contrôler des profils lents de montée en température sans dépasser la température critique de l'alliage, ce qui dégraderait la résistance.
- Si votre objectif principal est l'intégrité de surface et la pureté chimique pour les alliages réactifs : Un four sous vide est la solution définitive. Il empêche l'oxydation de surface et crée une couche de surface propre et exempte de contamination, un résultat inatteignable même par l'environnement de gaz inerte le plus pur.
En fin de compte, le four de post-traitement transforme une impression DED brute et contrainte en un véritable composant d'ingénierie, et votre choix de contrôle atmosphérique définit précisément le niveau final d'intégrité métallurgique pour lequel vous êtes prêt à payer.
Tableau récapitulatif :
| Caractéristique / Processus | Four à atmosphère inerte | Four de traitement thermique sous vide |
|---|---|---|
| Mécanisme principal | Protection par gaz inerte (Argon/N2) | Maintien thermique sous vide poussé & dégazage |
| Avantages clés | Relâchement des contraintes & recristallisation pour des grains isotropes | Dégazage profond (élimination H2), fermeture des pores & zéro oxydation |
| Qualité de surface | Minimise le calaminage et l'oxydation importante | Surface complètement brillante et exempte de contamination |
| Idéal pour | Relâchement économique des contraintes pour les pièces en acier de structure | Pièces aérospatiales critiques & implants médicaux |
Améliorez l'intégrité mécanique et les performances en fatigue de vos composants métalliques imprimés en 3D avec KINTEK. En tant que leaders dans les équipements et consommables de laboratoire, KINTEK propose une gamme complète de fours à haute température — y compris des systèmes avancés sous atmosphère, sous vide, à moufle, tubulaires, rotatifs, CVD et de fusion par induction — tous entièrement personnalisables pour répondre à vos objectifs métallurgiques uniques. Que vous ayez besoin d'un relâchement précis des contraintes ou d'un dégazage sous vide de haute pureté pour des pièces critiques, nos experts fournissent des solutions fiables et conçues sur mesure pour votre processus. Contactez-nous dès aujourd'hui pour optimiser les performances de votre traitement thermique !
Produits associés
- Four de traitement thermique sous vide avec revêtement en fibre céramique
- 2200 ℃ Four de traitement thermique sous vide en graphite
- Four de traitement thermique sous vide du molybdène
- 2200 ℃ Four de traitement thermique et de frittage sous vide au tungstène
- Four de frittage et de brasage pour traitement thermique sous vide
Les gens demandent aussi
- Comment le traitement thermique sous vide affecte-t-il la structure des grains des alliages métalliques ? Atteignez un contrôle précis de la microstructure
- Quels sont les avantages de l'utilisation de fours de traitement thermique sous vide pour les alliages métalliques ? Obtenez des propriétés et des performances métalliques supérieures
- Quel est l'un des usages les plus importants des fours de traitement thermique sous vide dans l'aérospatiale ? Obtenir une résistance supérieure des alliages d'avion
- Comment fonctionne un four de traitement thermique sous vide ? Obtenez des résultats impeccables et haute performance
- Quelle est la différence entre le traitement thermique conventionnel et le traitement thermique sous vide ? Obtenez des propriétés métalliques supérieures avec des finitions impeccables