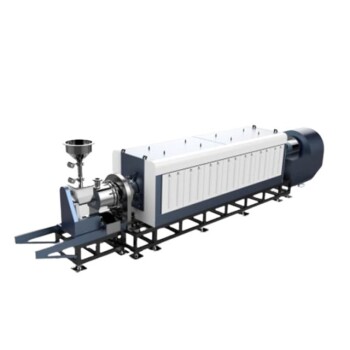
Pont essentiel dans le traitement automatisé des poudres, les fours de chauffage rotatifs et les unités de chauffage par induction sont intégrés directement entre l'étape de déliantage/dégraissage thermique et la presse de forgeage à haute vitesse. Des manipulateurs robotisés transfèrent les préformes de poudre compactée du four d'élimination des lubrifiants vers le module de chauffage, où un conditionnement thermique précis et rapide amène chaque préforme uniformément à sa température de forgeage — généralement entre 850 °C et 1 150 °C — juste avant la fermeture de la presse. Ce transfert automatisé et fluide minimise l'oxydation, empêche les pertes thermiques et verrouille la microstructure exacte nécessaire pour obtenir des pièces à haute densité et dimensionnellement précises.
L'intégration de fours rotatifs ou de chauffages par induction ne consiste pas seulement à appliquer de la chaleur : il s'agit d'une étape synchronisée, à atmosphère contrôlée et exécutée par robot, qui transforme un compact de poudre fragile en une ébauche forgeable sans attente et sans variation thermique. C'est ce qui rend le forgeage de poudre à haut volume à la fois métallurgiquement sain et économiquement viable.
Le rôle de la chaleur dans une ligne de poudre automatisée
Dans une ligne de forgeage de poudre entièrement automatisée, chaque seconde compte. L'unité de conditionnement thermique n'est pas une machine isolée ; c'est un nœud temporel dans une chorégraphie continue.
Pourquoi l'emplacement est important
Le module de chauffage se situe juste après le four de dégraissage ou de pré-frittage. À ce stade, les lubrifiants du compact ont été évaporés, mais celui-ci reste très sensible aux chutes de température. Retarder le chauffage ou rompre l'atmosphère protectrice à ce stade provoquerait une oxydation de surface et un choc thermique.
Flux continu, pas de traitement par lots
Les fours rotatifs sont souvent choisis car leur conception à sole ou à tambour rotatif traite les pièces dans un flux ininterrompu. Pour les unités à induction, la disposition de la bobine et la manipulation des pièces sont conçues pour un flux pièce par pièce, correspondant parfaitement à la cadence de la presse de forgeage en aval.
Comment les fours de chauffage rotatifs sont intégrés
Les fours rotatifs apportent une chaleur rayonnante continue et uniforme au cœur de la ligne. Leur intégration repose sur l'homogénéité thermique et le couplage robotique.
Préchauffage uniforme sans points chauds
Le mécanisme rotatif — qu'il s'agisse d'une sole ou d'un tambour incliné — garantit que chaque préforme suit le même profil de chauffage. Des preuves supplémentaires soulignent que la combinaison de la rotation et du chauffage électrique externe offre une distribution radiale de température constante, essentielle lors du traitement de pièces variant légèrement en masse ou en forme, mais devant toutes arriver à la presse dans une fenêtre étroite de 850–1 150 °C.
Transfert robotisé dans des matrices chauffées
Des manipulateurs robotisés extraient les préformes directement de la sortie du four rotatif et les placent dans des matrices de forgeage, maintenues elles-mêmes à 200–300 °C. Cela évite tout refroidissement entre le four et la presse, préservant ainsi la trajectoire thermique. Les robots sont programmés avec une répétabilité inférieure à la seconde, de sorte que la température de la pièce au contact de la matrice est une constante connue, supprimant une variable majeure du processus de forgeage.
Continuité de l'atmosphère protectrice
Comme le four rotatif peut être scellé et purgé avec des gaz inertes ou réducteurs, l'ensemble du segment de chauffage empêche l'oxydation. Les références complémentaires confirment que les fours rotatifs sont standard pour la calcination et le grillage de matériaux granulaires sous atmosphères contrôlées ; le même principe s'applique ici aux compacts de métallurgie des poudres.
Comment les unités de chauffage par induction sont intégrées
Les unités à induction offrent un modèle d'intégration différent, conçu pour la vitesse, la précision localisée et l'énergie instantanée à la demande.
Contrôle en boucle fermée par pyrométrie
La référence principale souligne le contrôle de température pyrométrique, ce qui signifie que chaque station de bobine à induction est équipée de capteurs sans contact. Si la température de surface d'une préforme dévie, la puissance envoyée à la bobine est ajustée en quelques millisecondes. Cela garantit que chaque pièce atteint sa température de forgeage exacte, quelles que soient les variations mineures de densité ou de masse à l'entrée.
Encombrement réduit, haut débit
Les chauffages par induction sont placés directement sur le chemin du robot après le dégraissage. Souvent, la préforme ne reste sous la bobine que quelques secondes avant que le manipulateur ne la pivote dans la presse. Cela raccourcit considérablement la file d'attente « chaude », minimisant la croissance des grains et préservant les microstructures fines.
Risque d'oxydation minimisé
Comme le chauffage est ultra-rapide et peut se produire sous un flux de gaz inerte localisé, les couches d'oxydation sont quasi inexistantes. La référence principale souligne que le fonctionnement sous atmosphères protectrices est un avantage central, et la vitesse de l'induction facilite la gestion de l'atmosphère par rapport aux cycles de trempage prolongés.
Comprendre les compromis
Il n'existe pas de méthode de chauffage universellement supérieure. Les systèmes rotatifs et à induction présentent chacun leurs propres contraintes.
Limites du four rotatif
Un four rotatif nécessite un espace au sol plus important et une masse thermique plus élevée, ce qui se traduit par des temps de démarrage et de stabilisation plus longs. Si le mélange de production change fréquemment, le refroidissement et le réchauffage du four vers un nouveau point de consigne peuvent entraîner des temps d'arrêt. L'uniformité, bien qu'excellente pour les charges en vrac, peut encore montrer de légères différences entre le cœur et la périphérie pour les pièces à section épaisse si la vitesse de rotation n'est pas finement ajustée.
Limites de l'unité à induction
Le chauffage par induction est intrinsèquement en ligne de visée et peut rencontrer des difficultés avec des géométries complexes contenant des évidements profonds ou des sections transversales variables. Les pièces avec des angles vifs peuvent concentrer le flux magnétique et surchauffer. Le processus exige une conception précise des bobines et un contrôle rigoureux ; le capital initial et l'outillage pour chaque géométrie de pièce peuvent être élevés.
Le défi de l'atmosphère
Les deux technologies promettent une réduction de l'oxydation, mais l'intégrité de l'atmosphère protectrice doit être maintenue à tous les points de transfert. Une exposition momentanée pendant le mouvement robotique — courant si la ligne n'a pas été entièrement fermée — peut annuler le travail de chauffage et conduire à des oxydes sous-jacents qui dégradent la résistance à la fatigue.
Faire le bon choix pour vos objectifs de processus
Après avoir examiné les deux stratégies d'intégration, votre décision doit correspondre directement à vos priorités opérationnelles.
- Si votre objectif principal est un débit maximal avec un chauffage en vrac uniforme : Optez pour un four rotatif avec une sole rotative continue. Sa capacité à gérer un flux constant de préformes sous une atmosphère unique et stable simplifie le contrôle de la ligne et garantit des températures de forgeage constantes pour les grandes séries de production.
- Si votre objectif principal est des temps de cycle ultra-rapides et une précision pièce par pièce : Choisissez une cellule de chauffage par induction en boucle fermée. Le retour de température à la milliseconde et la fourniture rapide d'énergie maintiendront vos microstructures fines et votre dispersion dimensionnelle minimale.
- Si votre objectif principal est une production flexible et mixte : L'induction offre le changement de recette le plus rapide, mais vous devez investir dans des conceptions de bobines modulaires et une manipulation programmable. Les fours rotatifs sont préférables lorsque la famille de pièces reste constante sur de longues campagnes.
Un module de chauffage bien intégré — qu'il soit rotatif ou à induction — transforme un compact de poudre fragile en une ébauche de forgeage parfaitement conditionnée, au rythme de la presse. Cette synchronisation est ce qui sépare une ligne pilote d'une usine rentable et entièrement automatisée.
Tableau récapitulatif :
| Paramètre d'intégration | Four de chauffage rotatif | Unité de chauffage par induction |
|---|---|---|
| Mécanisme de chauffage | Chauffage radiant continu via sole/tambour rotatif | Chauffage électromagnétique rapide et localisé |
| Contrôle de la température | Distribution thermique uniforme (850°C–1 150°C) | Ajustement en boucle fermée pyrométrique à la milliseconde |
| Protection atmosphérique | Purge de gaz scellée continue (inerte/réductrice) | Chauffage éclair sous flux de gaz inerte localisé |
| Idéal pour | Hauts volumes, familles de pièces constantes | Temps de cycle rapides, précision pièce par pièce, changements de recette rapides |
| Contrainte clé | Encombrement plus important et temps de démarrage plus longs | Conception de bobine dépendante de la géométrie et outillage initial plus élevé |
Optimisez vos lignes avancées de poudre et de traitement thermique avec KINTEK
Atteindre une uniformité thermique précise et une intégration de ligne sans faille nécessite une technologie de chauffage robuste et performante. Chez KINTEK, nous sommes spécialisés dans les équipements de laboratoire complets et les fours haute température avancés — y compris des systèmes rotatifs, à atmosphère, sous vide, tubulaires, à moufle, CVD et de fusion par induction personnalisables, conçus pour répondre à vos besoins métallurgiques exacts.
Que vous passiez à l'échelle supérieure un processus de métallurgie des poudres ou que vous affiniez une recherche en laboratoire spécialisée, notre équipe d'ingénieurs est là pour vous aider à éliminer la variabilité thermique et à augmenter l'efficacité de votre traitement.
👉 Contactez KINTEK dès aujourd'hui pour discuter de votre solution de four personnalisée
Produits associés
- Four tubulaire rotatif divisé à zones de chauffage multiples Four tubulaire rotatif
- Four rotatif électrique Petit four rotatif à fonctionnement continu pour le chauffage de l'usine de pyrolyse
- Four rotatif électrique Petit four rotatif Usine de pyrolyse de la biomasse Four rotatif
- Four tubulaire rotatif à fonctionnement continu sous vide scellé
- Four tubulaire rotatif à inclinaison sous vide de laboratoire Four tubulaire rotatif
Les gens demandent aussi
- Quelles sont les principales applications des fours tubulaires multizones dans les laboratoires universitaires ? Libérez la précision en science des matériaux et recherche énergétique
- Comment les fours tubulaires multizones sont-ils utilisés dans la recherche sur la céramique, la métallurgie et le verre ? Débloquez un contrôle thermique précis pour les matériaux avancés
- Quelles capacités liées à la température rendent les fours tubulaires multizones précieux pour la recherche ? Débloquez un contrôle thermique de précision
- Pourquoi les fours tubulaires multi-zones sont-ils particulièrement utiles pour la recherche sur les nanomatériaux ? Maîtrisez un contrôle thermique précis pour une synthèse avancée
- Quel rôle les fours tubulaires multi-zones jouent-ils dans la recherche sur les nouvelles énergies ? Débloquez un contrôle thermique précis pour l'innovation