
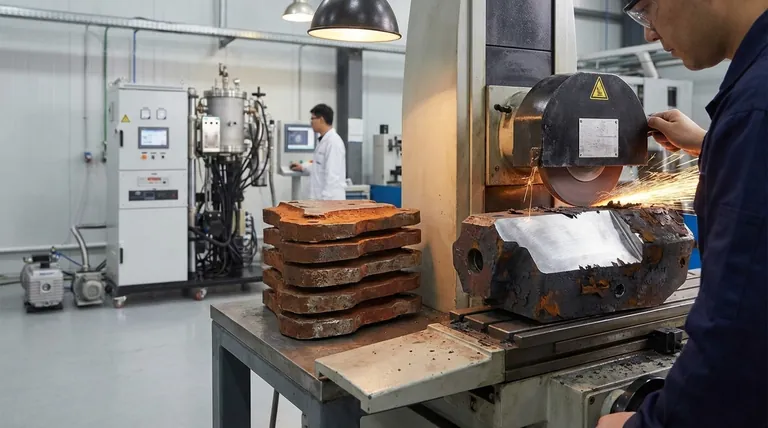
Lors du traitement thermique conventionnel, l'oxydation superficielle et la décarburation sont gérées par une solution mécanique, plutôt que chimique. Une allocation d'usinage —essentiellement une couche sacrificielle de matériau supplémentaire—est ajoutée à la pièce avant qu'elle n'entre dans le four. Une fois le cycle de traitement thermique terminé, cette couche de surface endommagée est retirée par usinage ou rectification pour exposer le matériau non affecté avec les propriétés souhaitées en dessous.
L'approche conventionnelle ne prévient pas les dommages superficiels ; elle les accepte comme une conséquence inévitable. La stratégie consiste à créer une pièce surdimensionnée, puis à usiner la couche de surface compromise après le traitement, ce qui a des implications significatives sur les coûts et le flux de production.
Le problème fondamental : la réaction de l'acier à la chaleur et à l'air
Lorsque l'acier est chauffé aux températures élevées requises pour la trempe ou le recuit, le fer et le carbone qu'il contient deviennent très réactifs avec l'oxygène présent dans une atmosphère de four standard. Cela conduit à deux formes distinctes mais liées de dégradation de la surface.
Comprendre l'oxydation
À des températures élevées, le fer à la surface de la pièce se combine facilement avec l'oxygène atmosphérique. Cette réaction chimique forme une couche cassante et écaillée d'oxydes de fer, communément appelée calamine.
Cette calamine altère les dimensions et la finition de surface de la pièce, et elle doit être retirée.
Comprendre la décarburation
Simultanément, les atomes de carbone près de la surface de l'acier réagissent également avec l'oxygène. Ce processus épuise la teneur en carbone de la couche superficielle, un phénomène connu sous le nom de décarburation.
Étant donné que le carbone est l'élément principal responsable de la dureté de l'acier, cette couche décarburée est significativement plus molle et plus faible que le matériau de base. Elle possède une faible résistance à l'usure et une faible durée de vie en fatigue, ce qui la rend inacceptable pour la plupart des applications d'ingénierie.
La solution conventionnelle : la méthode de l'allocation d'usinage
L'approche traditionnelle est un processus mécanique simple en trois étapes pour contourner le problème chimique.
Étape 1 : Ajout d'une couche sacrificielle
Avant le début du traitement thermique, le composant est usiné pour être intentionnellement surdimensionné. Ce matériau supplémentaire, connu sous le nom d'allocation de traitement ou allocation d'usinage, n'a d'autre but que d'être sacrifié pendant le processus de chauffage.
La profondeur de cette allocation est calculée pour être supérieure à la profondeur attendue de la calamine et de la couche décarburée.
Étape 2 : Traitement thermique et dommages inévitables
La pièce surdimensionnée est ensuite traitée thermiquement dans un four conventionnel. Comme prévu, les températures élevées et l'air ambiant provoquent l'oxydation et la décarburation de la surface.
Le principe essentiel ici est que ces dommages sont entièrement contenus dans l'allocation d'usinage prédéfinie, laissant le matériau en dessous chimiquement et métallurgiquement non affecté.
Étape 3 : Usinage ou rectification post-traitement
Après refroidissement, la pièce subit une opération finale d'usinage ou de rectification. Cette étape retire soigneusement la calamine fragile et la couche décarburée molle.
Ce processus se poursuit jusqu'à ce que la machine-outil atteigne l'acier immaculé, entièrement trempé du cœur, atteignant les dimensions et les propriétés de surface finales souhaitées.
Comprendre les compromis
Bien qu'efficace, cette méthode est un compromis qui introduit plusieurs compromis significatifs. Elle traite le symptôme (dommage de surface) plutôt que d'en prévenir la cause.
Augmentation des coûts de matériaux et de logistique
Commencer par une pièce surdimensionnée signifie que vous utilisez plus de matière première que ce qui est présent dans la pièce finale. Cela augmente également le poids de la pièce pendant l'expédition et la manipulation tout au long du processus de production.
Étapes de fabrication supplémentaires
L'usinage après traitement thermique est une étape de fabrication complète qui ajoute du temps, du travail et des coûts. L'usinage ou la rectification d'une pièce en acier entièrement trempée est également plus lent et provoque une plus grande usure des outils que son usinage dans son état plus mou, avant traitement.
Risque d'enlèvement incomplet
Si l'allocation d'usinage est trop faible ou si le processus d'usinage n'est pas assez profond, une couche décarburée résiduelle peut rester sur la pièce finie. Cette peau molle cachée peut entraîner une défaillance prématurée du composant due à l'usure ou à la fatigue.
Limitations géométriques et de complexité des pièces
Cette méthode est mal adaptée aux pièces avec des sections très minces, des caractéristiques complexes ou des surfaces internes qui ne peuvent pas être facilement atteintes par une machine-outil après traitement.
Faire le bon choix pour votre objectif
Comprendre cette méthode conventionnelle est essentiel pour décider si elle convient à votre projet ou si vous devez explorer des alternatives comme les fours sous vide ou à atmosphère contrôlée, qui visent à prévenir complètement les réactions de surface.
- Si votre objectif principal est la simplicité du processus sur des géométries de pièces basiques : La méthode de l'allocation d'usinage peut être un choix pragmatique et bien compris, surtout si un meulage post-traitement est déjà requis pour la précision dimensionnelle.
- Si votre objectif principal est de minimiser les étapes de fabrication pour les pièces à grand volume : Le coût du matériau supplémentaire et des opérations d'usinage secondaires peut justifier l'investissement dans un processus de traitement thermique qui élimine les dommages de surface dès le départ.
- Si votre objectif principal est l'intégrité maximale du composant et la durée de vie en fatigue : Pour les pièces critiques, le fait de s'appuyer sur l'usinage postérieur pour enlever une couche endommagée introduit des risques, ce qui fait des méthodes préventives comme le traitement thermique sous vide un choix beaucoup plus sûr.
En fin de compte, la méthode conventionnelle est une solution robuste mais brutale qui résout un problème chimique par une approche mécanique.
Tableau récapitulatif :
| Aspect | Description |
|---|---|
| Problème | L'oxydation superficielle et la décarburation se produisent dans l'acier pendant le traitement thermique à haute température, entraînant une calamine fragile et des couches molles. |
| Solution | Ajouter une allocation d'usinage sacrificielle avant le traitement ; retirer la couche endommagée après le traitement par usinage ou rectification. |
| Étapes clés | 1. Surdimensionner la pièce avec allocation. 2. Traiter thermiquement dans un four. 3. Usiner la surface endommagée. |
| Compromis | Coûts de matériaux accrus, étapes de fabrication supplémentaires, risque d'enlèvement incomplet et limitations pour les géométries complexes. |
Améliorez votre processus de traitement thermique avec les solutions avancées de KINTEK ! Grâce à une R&D exceptionnelle et à une fabrication interne, nous fournissons à divers laboratoires des fours à haute température comme les fours à moufle, tubulaires, rotatifs, sous vide et à atmosphère contrôlée, ainsi que des systèmes CVD/PECVD. Notre forte capacité de personnalisation approfondie garantit une adaptation précise à vos besoins expérimentaux uniques, prévenant l'oxydation superficielle et la décarburation pour améliorer l'efficacité et l'intégrité des pièces. Contactez-nous dès aujourd'hui pour discuter de la manière dont nos solutions de fours sur mesure peuvent bénéficier à vos opérations !
Guide Visuel

Produits associés
- Four de traitement thermique sous vide avec revêtement en fibre céramique
- 2200 ℃ Four de traitement thermique sous vide en graphite
- Four de frittage et de brasage pour traitement thermique sous vide
- Four de traitement thermique sous vide du molybdène
- Four de traitement thermique et de frittage sous vide à pression d'air 9MPa
Les gens demandent aussi
- Comment le traitement thermique sous vide affecte-t-il la structure des grains des alliages métalliques ? Atteignez un contrôle précis de la microstructure
- Quels sont les avantages de l'utilisation de fours de traitement thermique sous vide pour les alliages métalliques ? Obtenez des propriétés et des performances métalliques supérieures
- Quel est l'un des usages les plus importants des fours de traitement thermique sous vide dans l'aérospatiale ? Obtenir une résistance supérieure des alliages d'avion
- Comment fonctionne un four de traitement thermique sous vide ? Obtenez des résultats impeccables et haute performance
- Quelle est la différence entre le traitement thermique conventionnel et le traitement thermique sous vide ? Obtenez des propriétés métalliques supérieures avec des finitions impeccables










