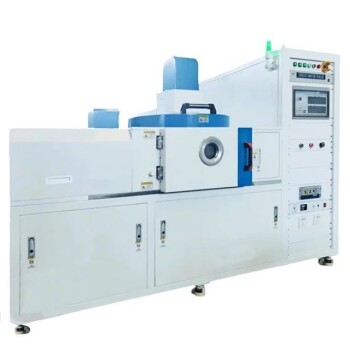
Le SPS est la seule méthode de consolidation thermique suffisamment rapide et à basse température pour densifier la matrice en poudre autour d’un treillis métallique imprimé en 3D sans détruire le treillis que vous avez précisément fabriqué.
Lorsque vous associez la fabrication additive 3D au frittage flash par plasma, vous cherchez à résoudre un paradoxe thermique : densifier complètement une poudre de matrice tout en évitant les dommages microstructuraux sur une structure métallique complexe préfabriquée. Le frittage conventionnel ou le pressage à chaud nécessiteraient plusieurs heures à haute température, ce qui provoquerait le grossissement, la dégradation ou l’effondrement des entretoises du treillis bien avant que la poudre de matrice n’atteigne une densité acceptable. Le SPS rompt ce compromis en utilisant un courant électrique pulsé et une pression uniaxiale pour atteindre une densité proche de la densité théorique en quelques minutes, à des températures bien plus basses, tout en préservant la géométrie d’origine, la structure des grains et les performances mécaniques du treillis.
L’avantage essentiel réside dans le contrôle du temps passé à température élevée. Le chauffage extrêmement rapide du SPS (jusqu’à 1000 °C/min) et les temps de maintien courts (souvent de 5 à 10 minutes) permettent une consolidation complète de la matrice tout en figeant efficacement la microstructure préexistante du squelette imprimé en 3D, évitant ainsi le grossissement des grains, la dégradation des phases et les réactions interfaciales nuisibles qui pourraient autrement détériorer le composite.
Le défi fondamental des composites hybrides treillis-matrice
Vous commencez avec un treillis métallique délicat, à grande surface spécifique, fabriqué par fusion par faisceau d’électrons ou par un autre procédé additif. Ce treillis présente une géométrie conçue avec précision et une microstructure issue d’une solidification rapide, généralement caractérisée par des grains fins et une forte densité de dislocations. Vous l’entourez ensuite d’une matrice en poudre métallique ou céramique. Le défi consiste à transformer cette poudre meuble en un solide dense et résistant sans réduire votre treillis à une version floue et recuite de lui-même.
Pourquoi le frittage traditionnel dégrade le treillis
Le frittage conventionnel sans pression nécessite plusieurs heures à des températures élevées. Une exposition prolongée favorise la diffusion atomique à travers les entretoises du treillis, entraînant un grossissement des grains et la perte des fins mécanismes de renforcement qui font la valeur du treillis.
Les cycles thermiques longs favorisent également des réactions interfaciales indésirables entre le matériau du treillis et la matrice, créant des phases intermétalliques fragiles qui affaiblissent la liaison du composite. Dans les cas extrêmes, la dégradation thermique peut même déformer ou faire fondre partiellement les entretoises fines, compromettant la conception architecturée.
La matrice elle-même peut ne pas se densifier complètement si la température n’est pas suffisamment élevée. Vous vous retrouvez donc face au choix entre un treillis qui fond ou dont les grains grossissent, et une matrice poreuse insuffisamment frittée. Les méthodes traditionnelles ne peuvent tout simplement pas résoudre ce conflit.
Comment le SPS résout le paradoxe entre densification et dégradation
Le frittage flash par plasma adopte une approche totalement différente. Il ne repose pas uniquement sur le chauffage externe d’un four. Il fait plutôt passer un courant continu pulsé de forte intensité directement à travers la matrice et, dans le cas des poudres conductrices, à travers le matériau lui-même, tout en appliquant une pression mécanique uniaxiale.
Les mécanismes qui protègent le treillis
Le chauffage par effet Joule localise la génération de chaleur. Le courant circule préférentiellement au niveau des contacts entre particules, créant des points chauds microscopiques qui accélèrent la formation des cols et le transport de matière précisément là où cela est nécessaire. La température globale du treillis préimprimé peut rester bien inférieure à celle atteinte dans un four, car la chaleur n’est pas injectée de l’extérieur pendant des heures.
La vitesse de chauffage extrême (jusqu’à 1000 °C/min) réduit considérablement le temps passé à des températures dangereuses. Le treillis est exposé à une chaleur élevée pendant seulement quelques minutes, et non plusieurs heures. Il s’agit du point essentiel : la migration des joints de grains, le grossissement des précipités et la diffusion des éléments sont des processus cinétiques. En les privant de temps, on les empêche tout simplement de se produire à une échelle significative.
La pression mécanique améliore la densification à des températures plus basses. L’application d’une pression de 20 à 60 MPa ou davantage referme les pores, permet l’écoulement plastique et favorise le réarrangement des particules. La matrice atteint ainsi une densité théorique de 97 à 99 % ou plus, tandis que le système SPS fonctionne à plusieurs centaines de degrés en dessous de la température qui provoquerait le grossissement des grains du treillis.
Prévention des modes de défaillance spécifiques
Le grossissement des grains est limité. Le cycle rapide préserve la structure à grains fins des entretoises du treillis, maintenant ainsi la résistance et la dureté élevées pour lesquelles elles ont été conçues.
Les réactions interfaciales nuisibles sont réduites au minimum. La durée de contact réduite à haute température signifie que les fibres de carbone ou de céramique, ou dans ce cas la surface du treillis métallique, n’ont pas le temps de former d’épaisses couches d’interdiffusion fragiles. L’interface reste propre et mécaniquement fiable.
La décomposition thermique est évitée. Si le matériau du treillis contient des phases sensibles à la température, comme certains intermétalliques ou nanostructures métastables, le temps de maintien court les empêche de se dissoudre ou de se transformer.
L’intégrité microstructurale est préservée à toutes les échelles. Des précipités à l’échelle nanométrique à la géométrie des entretoises à l’échelle macroscopique, le résultat final correspond à ce que vous avez imprimé, désormais entouré d’une matrice entièrement dense.
Comprendre l’ampleur de l’avantage temporel
Des études complémentaires montrent que le SPS peut densifier des composites à matrice métallique tels que l’acier inoxydable–TiB₂ jusqu’à une densité relative de 97 à 99 % à 1100 °C en quelques minutes, tandis qu’un cycle conventionnel similaire nécessiterait plusieurs heures et produirait une structure plus grossière. Pour les composites Mo-Cr-Y, des vitesses de chauffage de 100 °C/min combinées à des temps de frittage très courts empêchent totalement le grossissement des grains de molybdène, maintenant les dispersoïdes de seconde phase finement répartis.
Dans les systèmes SPS réactifs, les réactions chimiques se produisent simultanément à la densification sous l’action du courant pulsé, ce qui donne des particules de renforcement à l’échelle nanométrique (100 à 200 nm) qui bloquent les joints de grains. Cela démontre la capacité unique du SPS à produire des microstructures fines tout en densifiant, exactement dans le scénario requis lorsque votre treillis contient lui-même des détails fins que vous ne pouvez vous permettre de perdre.
Compromis et considérations pratiques
Le SPS n’est pas une solution universelle. Ses avantages sont réels, mais ils s’accompagnent d’exigences spécifiques au procédé qui doivent être respectées.
Le contrôle de la température est non négociable. Une température de frittage trop basse, par exemple 1000 °C pour certains composites en acier inoxydable, entraîne un frittage insuffisant et une porosité élevée (10 à 18 %). Seul un seuil optimal, souvent 1100 °C ou plus, permet d’atteindre la pleine densité. Mais ce seuil doit être atteint et maintenu pendant la durée minimale adéquate, pas davantage. Tout dépassement risque de provoquer précisément le grossissement des grains que vous cherchez à éviter.
La taille et la géométrie de la matrice limitent les dimensions des pièces. Le SPS est généralement un procédé proche de la forme finale réalisé dans une matrice en graphite. Les treillis imprimés en 3D complexes et de très grande taille peuvent être difficiles à intégrer, et l’uniformité de la pression sur des géométries angulaires peut poser problème.
La répartition du courant électrique est importante. Si le treillis lui-même est très conducteur et continu, le courant peut le traverser de manière imprévisible, modifiant l’uniformité du chauffage. La conception du procédé doit tenir compte de ce chemin électrique.
Le cycle est court, mais la préparation ne l’est pas. Le chargement du treillis, le remplissage avec la poudre et la garantie d’un compactage uniforme peuvent prendre beaucoup de temps. Le SPS est rapide une fois que le courant circule, mais le rythme global de fabrication dépend des étapes de prétraitement.
Faire le bon choix pour votre composite
Votre objectif de conception détermine si le SPS est la bonne voie de consolidation pour votre composite architecturé.
Si votre priorité est de préserver la microstructure d’origine du treillis imprimé en 3D : le SPS est votre seul choix pratique, car il limite tellement l’exposition thermique que le grossissement des grains et les transformations de phase deviennent négligeables.
Si votre priorité est d’atteindre une densité proche de la densité théorique dans la matrice sans déformer le treillis : la combinaison de la pression et du chauffage rapide du SPS permet une consolidation complète à des températures inférieures à celles de toute technique conventionnelle utilisant un four.
Si votre priorité est d’éviter la formation de produits de réaction interfaciale fragiles : la courte durée d’exposition à haute température du SPS est une méthode éprouvée pour limiter la diffusion et maintenir une interface treillis-matrice propre.
Si votre priorité est la complexité géométrique plutôt que la préservation microstructurale : évaluez si le treillis peut supporter un chauffage court assisté par pression ; dans le cas contraire, vous devrez peut-être le reconcevoir ou accepter une approche de consolidation moins agressive, mais le SPS reste le meilleur point de départ.
En définitive, le SPS résout le conflit thermique fondamental lié à l’association d’un treillis métallique préfabriqué et d’une matrice en poudre densifiée. Sa rapidité fige la structure performante que vous avez déjà obtenue, tandis que son apport énergétique unique vous fournit le composite dense dont vous avez besoin.
Tableau récapitulatif :
| Caractéristique / Paramètre | Frittage conventionnel | Frittage flash par plasma (SPS) |
|---|---|---|
| Temps de maintien au frittage | Plusieurs heures | Quelques minutes (généralement 5 à 10 min) |
| Vitesse de chauffage | Lente (5 à 20 °C/min) | Ultra-rapide (jusqu’à 1000 °C/min) |
| Mécanisme de densification | Diffusion thermique uniquement | Courant pulsé + pression uniaxiale |
| Microstructure du treillis | Grains grossis, perte des détails fins | Géométrie et structure des grains d’origine préservées |
| Dégradation interfaciale | Risque élevé de formation d’intermétalliques fragiles | Réduite grâce à la courte durée d’exposition à haute température |
| Densité relative de la matrice | Souvent faible sans apport thermique excessif | Proche de la densité théorique (97 à 99 % ou plus) |
Repoussez les limites du frittage des matériaux avancés avec KINTEK
Vous souhaitez atteindre une densité de matrice proche de la densité théorique sans compromettre les microstructures délicates imprimées en 3D ? KINTEK est spécialisé dans les équipements de laboratoire avancés et les fours haute température conçus pour un traitement précis des matériaux.
Des systèmes de frittage flash par plasma (SPS) haute performance aux fours sous vide, sous atmosphère contrôlée, tubulaires et à moufle personnalisables, nous fournissons des solutions thermiques de pointe adaptées à vos besoins précis en matière de recherche et de production.
Prêt à améliorer les capacités de frittage de votre laboratoire et à résoudre des paradoxes thermiques complexes ? Contactez KINTE dès aujourd’hui pour consulter nos experts !
Produits associés
- Fours de frittage par étincelage et plasma SPS
- 915MHz MPCVD Diamond Machine Microwave Plasma Chemical Vapor Deposition System Reactor
- RF PECVD System Radio Frequency Plasma Enhanced Chemical Vapor Deposition (dépôt chimique en phase vapeur assisté par plasma)
- Four de frittage sous vide à traitement thermique avec pression pour le frittage sous vide
- Four de traitement thermique et de frittage sous vide à pression d'air 9MPa
Les gens demandent aussi
- Pourquoi est-il nécessaire de maintenir un environnement de vide poussé lors du frittage par plasma pulsé (SPS) du SiC ? Clé pour les céramiques à haute densité
- Comment fonctionne le mécanisme de chauffage du frittage par plasma d'étincelles (SPS) ? Améliorer la fabrication de composites TiC/SiC
- Quels sont les avantages techniques de l'utilisation d'un four de frittage SPS ? Améliorer les performances du matériau Al2O3-TiC
- Quels sont les avantages du frittage flash par plasma (SPS) ? Obtenez des microstructures supérieures
- Quelles sont les étapes du frittage par plasma de décharge ? Maîtriser la consolidation rapide de matériaux à haute densité